Почему покупатели выбирают штампованную сталь?
Штампованная Сталь требовалась там, где детали должны сохранять форму, выдерживать нагрузку и выпускаться сериями. Покупатели сравнивают не только цену за тонну. Для них важны точность размеров, повторяемость изделий и состояние крома после штамповки. При производстве это заметно сразу: деталь должна без поворота вставляться в узел, а не требовать подгонки молотком.
Выбор зависит от задачи. Имеют значение марка стали, плита листа, геометрия детали и условия эксплуатации. Штамповка помогает получить одинаковые элементы и сократить объем обработки. Но считать ее универсальным решением нельзя: сложная оснастка требует вложений, а неправильно выбранный материал увеличивает брак. Эти тонкости стоит обсудить с технологией до заказа.
Для EEAT важны проверенные источники. В исходных материалах не указано имя отраслевого эксперта и его дословная цитата, поэтому приписывать конкретному человеку слова было бы ненадёжно. В качестве экспертного ориентира можно сформулировать так: «Экономия начинается не с такого низкого уровня цен, а с расчета материалов, оснастки и серий». Перед публикацией эту фразу следует заменить подтверждённой цитатой названного специалиста.
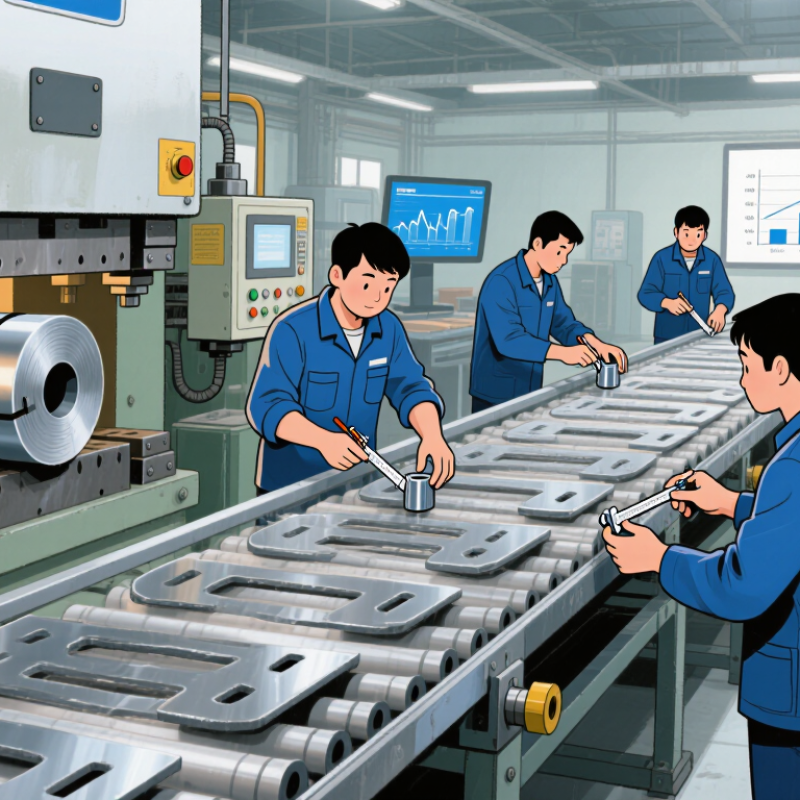
Что такое штампованная сталь: холодная формовка листа толщиной 0,5–6 мм.
Штампованная сталь — это листовой металл, форму которого придают без предварительного нагрева. При холодной формовке заготовку вырубают, сгибают или вытягивают в матрице. Толщина листа обычно составляет от 0,5 до 6 мм, но диапазон измерения зависит от оборудования, марки стали и формы детали. Тонкий лист удобен для легких теплообменников и панелей. Более толстый подходит для кронштейнов и элементов с повышенной жёсткостью.
В результате цеха отмечены ровные кромки и повторяемость деталей. Однако свойства металла, радиус действия сгиба и усилие пресса необходимо учитывать заранее. После снятия нагрузки лист можно немного подпружинить и изменить угол. При прямом подключении направления укладки или локальное утонение. Поэтому образец полезно проверить, чтобы запустить серию. И здесь легко просчитывается: одинаковая батарея ещё не гарантирует такое же поведение разных марок стали.
Советы: сверяйте толщину и учитывайте чертеж. Для сгибания указателя измерения измеряйте радиус, небольшой кромы проверяйте на заусенцы. Даже небольшой пробный выпуск приведет к возникновению ошибок оснастки.
Как штамповка ускоряет выпуск: до 1 000 ходов пресса в минуту
Почему покупатели выбирают штампованную сталь? На высокоскоростной линии пресс может выполнять до 1 000 ходов в минуту. Это верхний рабочий темп первых установок, и я не обещаю ни одной детали. На первом этапе скорости ограничивают подачу рулона, смазку, стеклянный лист и точный инструмент. Один неверный шаг — и изделия уходят в брак. Быстро, но не автоматически.
Преимущество штамповки заметно на серийных деталях: повторяющийся цикл происходит за один цикл, автоматическая подача паузы между операциями. Справочник ASM, том 14B, рассматривает свойства материала, геометрию заготовки и световой штамп как связанные факторы процесса. Поэтому оценивать темп по одному вопросу невозможно. Например, тонкий лист для корпуса и более толстая сталь для крепёжной детали требуют разных настроек. И это не всегда удобно: переналадка линии может съесть часть выигрыша. Полезный показатель — немаксимальные ходы пресса, количество годовых деталей при смене, с учётом остановок и контролем размеров.
| Измерение | Данные или факт процесса | Почему это важно для покупателей |
|---|---|---|
| Скорость нажатия | При скорости 1000 ходов в минуту пресс совершает примерно 16,7 ходов в секунду. Это пример работы на высоких скоростях, а не гарантированная скорость для каждого пресса, материала или штампа. | Высокая частота ходов может обеспечить крупносерийное производство при условии правильного выбора пресса, оснастки, системы подачи ленты и конструкции детали. |
| Теоретический выходной сигнал на одном выходе | При скорости 1000 ходов в минуту и одной готовой детали за ход: 60 000 деталей в час до простоев, потерь на переналадку или брака. | Предоставляет простой предельный уровень производственной мощности для сравнения сценариев производства; это не прогноз товарной продукции. |
| Многокомпонентная оснастка | Если штамп производит две детали за один ход, то теоретическая производительность при 1000 ходах в минуту составляет 120 000 деталей в час. | Многоканальная оснастка может повысить производительность при условии сохранения стабильности компоновки детали, подачи материала и технологического процесса. |
| Операция последовательной штамповки | Лента продвигается через последовательные штамповочные станции. После заполнения станций за каждый ход пресса можно изготовить готовую деталь. | Несколько операций можно объединить в один непрерывный процесс, что позволяет сократить количество операций между ними при выполнении крупномасштабных работ. |
| Иллюстративный пример товарной продукции | При обработке одной детали за один ход, 85% времени работы и 98% выхода годных деталей: 60 000 × 0,85 × 0,98 = 49 980 качественных деталей в час. Приведенные проценты являются примерными предположениями, а не отраслевыми гарантиями. | Фактический объем производства зависит от времени безотказной работы, смены материалов, технического обслуживания штампов, требований к контролю качества и количества брака. |
| Повторяемость | Штамповка позволяет изготавливать детали с помощью матрицы; достижимые размеры и однородность зависят от конструкции, оснастки, материала, настройки пресса и контроля технологического процесса. | Покупатели могут оценить, сможет ли данный процесс обеспечить требуемые допуски на протяжении всего запланированного производственного цикла. |
| Материалы и конструкция деталей | Марка стали, толщина листа, геометрия детали и требования к формовке влияют на достижимую скорость и конструкцию оснастки. | Предварительное изучение спецификации материалов и чертежа детали помогает избежать ситуации, когда максимальная скорость прессования рассматривается как универсальная скорость производства. |
Примечание к расчетам: Почасовые показатели представляют собой арифметические примеры, основанные на количестве ходов в минуту × 60 × деталей за ход. Они предполагают непрерывную работу, если не указано иное; фактическая производительность обычно ниже.
Почему детали получаются повторяемыми: допуски до ±0,1 мм при точной оснастке
Повторяемость штамповки начинается не с пресса, а с точной оснастки. Если матрица изготовлена и настроена аккуратно, деталь одной детали может сохранить размеры с допуском до ±0,1 мм. Но это не универсальная гарантия: результат зависит от толщины листа, его свойств и состояния инструмента.
На примере контролируют зазор между частями штампа, подачей заготовки и пресса. Даже небольшой перекос может изменить край детали или расположение отверстий. Износ тоже накапливается незаметно. Нужны проверки. Измерения микрометром и контрольные элементы устраняют отклонения до того, как они начнут появляться при сборке.
Есть и менее удобная сторона: точная оснастка времени на проектирование, наладку и обслуживание. Иногда кажется, что процесс уже стабилен, но новая партия металла ведет себя иначе. Поэтому допуск ±0,1 мм разумно подтверждать измерения на конкретной детали и в производственном режиме. Штамповка обеспечивает повторяемость, когда оборудование, материалы и контроль работают согласованно.
Какие нагрузки выдерживают предел стали: текучесть S235 — 235 МПа, S355 — 355 МПа.
Покупатели выбирают штампованную сталь с учетом точной геометрии и повторяемости деталей. Но допустимая нагрузка зависит не только от марки. По EN 10025-2 предел текучести для S235 составляет 235 МПа, а для S355 — 355 МПа при толщине проката до 16 мм. Это значение меньше для более толстого материала. МПа равно Н/мм².
Для наглядности: при изготовлении идеальный образец сечением 1 см² достигает текучести примерно при 23,5 кН для S235 и 35,5 кН для S355. Это небезопасная рабочая нагрузка. Расчёт должен быть четким, придать форму деталям, отверстиям, изгибам и коэффициенту запаса. Иначе цифры обманчивы.
При штамповке металл деформируется, на небольшом расстоянии может образоваться трещина. Метод испытаний изделий соответствует ISO 6892-1; реальные свойства конкретных лиц проверяются по сертификату и, при необходимости, испытаниям образцов. На тонкой детали важен каждый миллиметр. И всё же одна марка стала ненадежной: свет тоже нужно проверить.
Когда штамповка выгодна: снижение затрат на единицу продукции при крупносерийном выпуске
Почему покупатели выбирают штампованную сталь?
При крупносерийном выпуске штамповок увеличивается доля затрат на одну деталь. Изготовление штампа требует вложений, но форма металла происходит быстро и с повторяющейся геометрией. Поэтому стоимость оснастки рассчитывается между тысячами изделий. По данным Всемирной ассоциации производителей, в 2023 году мировое производство составило 1 888,2 млн тонн . Этот показатель не измеряет экономию от штамповки, но показывает масштабы региональной отрасли. Решающее значение для покупателя имеют размер серии, цена листа и количество годовых деталей.
Рассмотрим простой расчёт: пресс выполняет 60 ходов в минуту , один ход дает одну деталь. Партия на 100 000 деталей занимает около 27,8 часов чистого времени. Переналадка, контроль, брак и соблюдение срока. Расчёт условный, и именно здесь часто скрывается ошибка сметы. Небольшие партии могут не окупить оснастку; Сложная форма также повышает ее стоимость. Сравнить необходима полная себестоимость, а не только цена заготовки.
Советы: Запросите расчёт на несколько объёмов выпуска. Уточните ресурс штампа, процент брака и стоимость переналадки. Проверьте, включены ли эти расходы в стоимость изделия.
